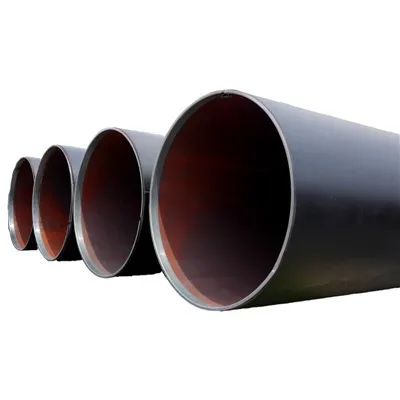
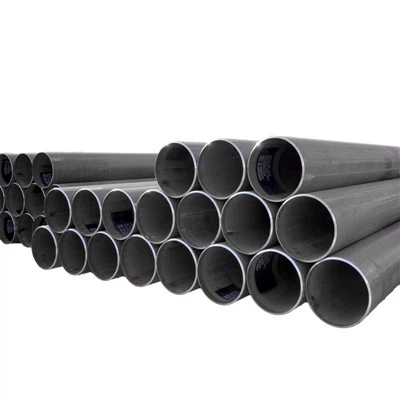
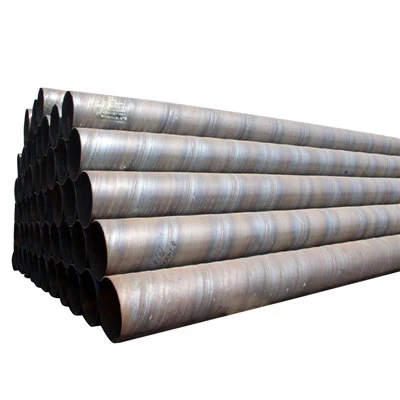
Ο χαλύβδινος σωλήνας ERW ή ο χαλύβδινος σωλήνας ηλεκτρικής αντίστασης είναι ένας ευρέως χρησιμοποιούμενος τύπος συγκολλημένου χαλύβδινου σωλήνα στον τομέα της μηχανικής. Η παραγωγική της διαδικασία είναι γνωστή για την υψηλή συνέχεια και τον αυτοματισμό, που όχι μόνο διασφαλίζει τη σταθερότητα της ποιότητας συγκόλλησης αλλά εξισορροπεί επίσης την αποδοτικότητα της παραγωγής και τον έλεγχο του κόστους. Παρακάτω είναι μια συστηματική ερμηνεία ολόκληρης της διαδικασίας παραγωγής τουΣωλήνες από χάλυβα ERWαπό τις πρώτες ύλες έως τα τελικά προϊόντα, σε συνδυασμό με την πλήρη ροή παραγωγής.
I. Διαδικασίες προετοιμασίας πρώτων υλών και προ{1}}επεξεργασίας
1. Αποθήκευση και Έλεγχος Πρώτων Υλών
Οι χαλύβδινοι σωλήνες ERW χρησιμοποιούν κυρίως ρόλους από χάλυβα θερμής{{0} έλασης ως πρώτες ύλες. Αφού φτάσουν τα χαλύβδινα πηνία στο εργοστάσιο, διενεργείται πρώτα επιθεώρηση εμφάνισης και βασική επαλήθευση απόδοσης για να διασφαλιστεί ότι η χημική σύνθεση και οι μηχανικές ιδιότητες του χάλυβα πληρούν τις απαιτήσεις των αντίστοιχων προτύπων προϊόντος. Μόνο πιστοποιημένες πρώτες ύλες μπορούν να εισέλθουν στη γραμμή παραγωγής, η οποία είναι το πρώτο πέρασμα για τη διασφάλιση της ποιότητας των τελικών χαλύβδινων σωλήνων.
2. Σκίσιμο
Σύμφωνα με την εξωτερική διάμετρο και το πάχος του τοιχώματος του σωλήνα στόχου, ολόκληρο το πηνίο από χάλυβα κόβεται κατά μήκος σε χαλύβδινες λωρίδες καθορισμένου πλάτους. Η ακρίβεια κοπής επηρεάζει άμεσα την επακόλουθη διαμόρφωση και σταθερότητα συγκόλλησης, καθιστώντας την μια κρίσιμη διαδικασία προετοιμασίας στην παραγωγή ERW.
II. Συνεχής προετοιμασία πριν το σχηματισμό
3. Ξετυλίγισμα και συγκόλληση πισινών
Αφού ξετυλίγεται η χαλύβδινη λωρίδα με έναν αποτυλιγτήρα, τα άκρα διαφορετικών χαλύβδινων πηνίων συνδέονται με συγκόλληση με άκρο για να επιτευχθεί συνεχής παραγωγή. Αυτή η διαδικασία μπορεί να μειώσει αποτελεσματικά το χρόνο διακοπής λειτουργίας και να εξασφαλίσει τη σταθερή λειτουργία της γραμμής παραγωγής.
4. Looping
Η συσκευή βρόχου χρησιμοποιείται για την αποθήκευση ενός συγκεκριμένου μήκους χαλύβδινων λωρίδων, επιτρέποντας στη γραμμή παραγωγής να συνεχίσει να λειτουργεί κατά την αντικατάσταση χαλύβδινων πηνίων ή την εκτέλεση λεπτομερούς ρύθμισης-του εξοπλισμού. Αυτή η διαδικασία παίζει σημαντικό ρόλο στη βελτίωση της συνολικής απόδοσης της γραμμής και της σταθερότητας της ποιότητας συγκόλλησης.
III. Βασικές διεργασίες διαμόρφωσης σωλήνων και συγκόλλησης υψηλής-συχνότητας
5. Μορφοποίηση και Λεπτή Διαμόρφωση
Μετά την είσοδο στη μονάδα μορφοποίησης, η χαλύβδινη λωρίδα κάμπτεται σταδιακά σε κυκλικό σχήμα σωλήνα μέσω πολλαπλών κυλίνδρων διαμόρφωσης στη σειρά. Το στάδιο λεπτής διαμόρφωσης εκτελεί ακριβείς ρυθμίσεις στη στρογγυλότητα και την ευθυγράμμιση των άκρων του σωλήνα, δημιουργώντας ευνοϊκές συνθήκες για επακόλουθη συγκόλληση.
6. Εξώθηση και συγκόλληση υψηλής-συχνότητας
Υπό τη δράση του ρεύματος υψηλής-συχνότητας, τα άκρα του σωλήνα θερμαίνονται γρήγορα σε πλαστική κατάσταση και το μέταλλο και στις δύο πλευρές εξωθείται και συντήκεται με κυλίνδρους εξώθησης για να σχηματιστεί μια πυκνή συγκόλληση. Αυτή η διαδικασία δεν απαιτεί μέταλλο πλήρωσης και η συγκόλληση ολοκληρώνεται μέσω της μεταλλουργικής συγκόλλησης του ίδιου του βασικού μετάλλου, που είναι η βασική πηγή της αντοχής και της σταθερότητας των χαλύβδινων σωλήνων ERW.
7. Εσωτερική και εξωτερική αφαίρεση γρέζιων
Μετά τη συγκόλληση, θα δημιουργηθούν γρέζια συγκόλλησης εντός και εκτός του σωλήνα. Η αφαίρεση εσωτερικών και εξωτερικών γρεζιών μέσω εξειδικευμένων συσκευών μπορεί να βελτιώσει σημαντικά την ομαλότητα του εσωτερικού τοιχώματος του σωλήνα, να μειώσει την αντίσταση στη μεταφορά υγρών και να βελτιώσει την ποιότητα εμφάνισης.


IV. Επεξεργασία σταθεροποίησης απόδοσης συγκόλλησης
8. Επαγωγική ανόπτηση
Η περιοχή συγκόλλησης θερμαίνεται με επαγωγή ενδιάμεσης συχνότητας και ψύχεται αργά, με αποτέλεσμα η μεταλλική δομή της περιοχής συγκόλλησης να τείνει να είναι ομοιόμορφη και να εξαλείφεται η υπολειπόμενη τάση συγκόλλησης. Αυτό το βήμα είναι πολύ σημαντικό για τη βελτίωση της σκληρότητας της συγκόλλησης και της συνολικής διάρκειας ζωής.
9. Air Cooling και Water Cooling
Σύμφωνα με τις απαιτήσεις της διαδικασίας, ο χαλύβδινος σωλήνας υφίσταται ψύξη με αέρα ή υδρόψυξη για τον έλεγχο του ρυθμού ψύξης, σταθεροποιώντας περαιτέρω τις μηχανικές ιδιότητες της συγκόλλησης και του βασικού μετάλλου και αποτρέποντας τις διακυμάνσεις της απόδοσης που προκαλούνται από ανομοιόμορφη ψύξη.
V. Διαστασιολογικός έλεγχος και διεργασίες επεξεργασίας τελικού προϊόντος
10. Διαστασιολόγηση
Η τελική διόρθωση της εξωτερικής διαμέτρου του σωλήνα πραγματοποιείται μέσω μιας μονάδας διαστασιολόγησης για να διασφαλιστεί ότι η ακρίβεια διαστάσεων του έτοιμου χαλύβδινου σωλήνα πληροί τις τυπικές απαιτήσεις. Οι χαλύβδινοι σωλήνες ERW μπορούν να επιτύχουν ανοχές μικρής εξωτερικής διαμέτρου σε αυτό το στάδιο.
11. Ίσιωμα
Ολόκληρος ο σωλήνας ισιώνεται για να βελτιωθεί η ευθύτητα, παρέχοντας ευνοϊκές συνθήκες για μεταγενέστερη μεταφορά, εγκατάσταση και συγκόλληση.
12. Κοπή σταθερού μήκους
Σύμφωνα με τις απαιτήσεις του πελάτη ή των τυπικών απαιτήσεων, ο σωλήνας κόβεται σε σταθερά μήκη για να εξασφαλίζονται επίπεδες ακραίες επιφάνειες και σταθερά μήκη.
13. Νερό που ξεπλένει την εσωτερική επιφάνεια
Το εσωτερικό τοίχωμα του χαλύβδινου σωλήνα ξεπλένεται με νερό υψηλής-πίεσης για την απομάκρυνση των υπολειμμάτων επεξεργασίας και τη βελτίωση της καθαριότητας του εσωτερικού τοιχώματος, κάτι που είναι ιδιαίτερα κατάλληλο για σκοπούς μετάδοσης υγρών.
VI. Διαδικασίες Επιθεώρησης και Ποιοτικού Ελέγχου
14. Ανίχνευση με υπερήχους για πλάκα
Η ηλεκτρονική επιθεώρηση με υπερήχους της συγκόλλησης πραγματοποιείται κατά τη διάρκεια της παραγωγικής διαδικασίας για την έγκαιρη ανίχνευση εσωτερικών ελαττωμάτων και τη διασφάλιση ελεγχόμενης ποιότητας συγκόλλησης.
15. Υδροστατική δοκιμή
Πίεση νερού υψηλότερη από την πίεση εργασίας εφαρμόζεται στον χαλύβδινο σωλήνα για να επιθεωρηθεί η φέρουσα ικανότητα πίεσης-και η απόδοση στεγανοποίησης, κάτι που αποτελεί σημαντικό σύνδεσμο για τη διασφάλιση της ασφάλειας των σέρβις.
16. Επιθεώρηση μαγνητικών σωματιδίων και δοκιμή υπολειπόμενου μαγνητισμού
Επιφανειακά και ελαττώματα κοντά-επιφανείας επιθεωρούνται μέσω επιθεώρησης μαγνητικών σωματιδίων και διεξάγεται δοκιμή υπολειπόμενου μαγνητισμού για να αποφευχθεί ο αντίκτυπος των μαγνητικών υπολειμμάτων στην επακόλουθη επεξεργασία ή χρήση.
17. Ζύγιση, μέτρηση μήκους και τελική επιθεώρηση
Κάθε χαλύβδινος σωλήνας ζυγίζεται και μετράται ως προς το μήκος και υπόκειται σε επαλήθευση εμφάνισης, διαστάσεων και σημάνσεων, ώστε να διασφαλίζεται ότι όλα τα προϊόντα που παραδίδονται συμμορφώνονται με τις απαιτήσεις της σύμβασης και τα ισχύοντα πρότυπα.
VII. Επεξεργασία και αποθήκευση επιφανειών
18. Αυτόματη σήμανση
Ένα αυτόματο σύστημα σήμανσης υιοθετείται για την επισήμανση πληροφοριών όπως προδιαγραφές, πρότυπα και αριθμούς θερμότητας στην επιφάνεια του σωλήνα για εύκολη ιχνηλασιμότητα και διαχείριση.
19. Εξωτερική Επικάλυψη
Σύμφωνα με τις απαιτήσεις εφαρμογής, ο χαλύβδινος σωλήνας μπορεί να υποβληθεί σε αντιδιαβρωτική ή προστατευτική επίστρωση για να προσαρμοστεί σε διαφορετικά περιβάλλοντα εξυπηρέτησης.
20. Αποθήκευση
Οι χαλύβδινοι σωλήνες που έχουν περάσει όλες τις διαδικασίες ελέγχου εισέρχονται στην αποθήκη τελικών προϊόντων, έτοιμοι για αποστολή.
Σύναψη
Από την αποθήκευση χαλύβδινων πηνίων έως την παράδοση τελικών προϊόντων, η διαδικασία παραγωγής χαλύβδινων σωλήνων ERW είναι εξαιρετικά συνεχής και καλά-δομημένη. Κάθε διαδικασία επικεντρώνεται στην ακρίβεια διαστάσεων, στην ποιότητα συγκόλλησης και στην ασφάλεια λειτουργίας. Είναι αυτό το ώριμο και σταθερό σύστημα παραγωγής που επιτρέπει στους χαλύβδινους σωλήνες ERW να χρησιμοποιούνται ευρέως στη δημοτική μηχανική, στη μεταφορά ενέργειας, στις δομικές σωληνώσεις και σε άλλους τομείς.
Σχετικά με το Huayang Steel Pipe
Επί του παρόντος, οι χαλύβδινοι σωλήνες ERW της Huayang Steel Pipe μπορούν να παραχθούν με εύρος εξωτερικής διαμέτρου από 73 έως 610 χιλιοστά και μπορούν να κατασκευαστούν σύμφωνα με διάφορες τεχνικές απαιτήσεις. Τα προϊόντα πληρούν πολλαπλά διεθνή πρότυπα πιστοποίησης χαλύβδινων σωλήνων, παρέχοντας σταθερές και αξιόπιστες λύσεις για διαφορετικά έργα μηχανικής.