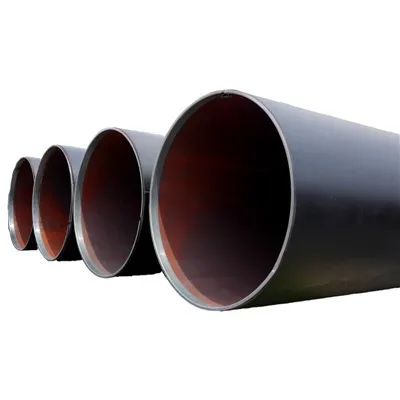
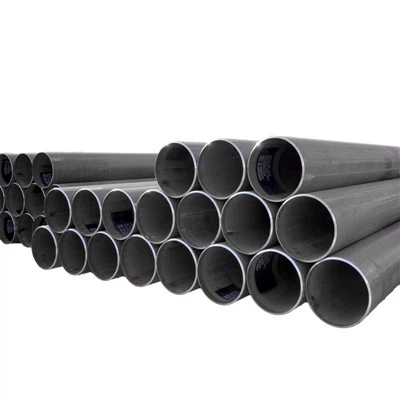
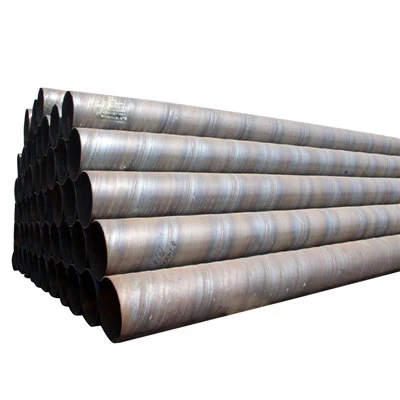
Στον τομέα της κατασκευής χαλύβδινων σωλήνων, δύο ευρέως χρησιμοποιούμενοι τύποι διαμήκων συγκολλημένων σωλήνων εξυπηρετούν ευδιάκριτες μηχανολογικές ανάγκες: χαλύβδινος σωλήνας ERW καιΧαλύβδινος σωλήνας LSAW. Παρόλο που και τα δύο είναι προϊόντα διαμήκους συγκόλλησης, οι διαδικασίες κατασκευής τους διαφέρουν εντελώς, με αποτέλεσμα σημαντικές διακυμάνσεις στην απόδοση του προϊόντος, τα σενάρια εφαρμογής και τις μεθόδους ποιοτικού ελέγχου. Οι ακόλουθες ενότητες παρέχουν μια συστηματική ανάλυση από την άποψη της ροής της διεργασίας, των μεθόδων συγκόλλησης, των χαρακτηριστικών του εξοπλισμού και της ποιοτικής απόδοσης.
1. Διαφορές στην επιλογή της πρώτης ύλης και στην προετοιμασία του ξετυλίγματος
1.1. Παραλλαγές στις προδιαγραφές πρώτων υλών
Ο χαλύβδινος σωλήνας ERW χρησιμοποιεί συνήθως μεσαίου και λεπτού{0}}τύπους χάλυβα διαμέτρου ως πρώτες ύλες, καθιστώντας τον κατάλληλο για την παραγωγή σωλήνων μικρής έως μεσαίας διαμέτρου. Η αντοχή και το πάχος του πηνίου είναι μέτρια, επιτρέποντας την ταχεία διαμόρφωση μέσω συγκόλλησης υψηλής-συχνότητας.
Ο χαλύβδινος σωλήνας LSAW χρησιμοποιεί πολύ παχύτερες χαλύβδινες πλάκες, συνήθως φαρδιές ή βαριές πλάκες. Αυτές οι πλάκες υφίστανται εκ των προτέρων κάμψη και διαμόρφωση μέσω μεγάλου εξοπλισμού διαμόρφωσης. Καθώς οι σωλήνες LSAW προορίζονται για εφαρμογές υψηλής- αντοχής και υψηλής
1.2. Διαφορετικές μέθοδοι ξετυλίγματος και ισοπέδωσης
Ο χαλύβδινος σωλήνας ERW χρησιμοποιεί εξοπλισμό υψηλής-συνεχούς ξετυλίγματος και ισοπέδωσης υψηλής ταχύτητας, ο οποίος δίνει έμφαση στον ρυθμό παραγωγής και την αποτελεσματικότητα. Μετά την ισοπέδωση, η χαλύβδινη λωρίδα εισέρχεται απευθείας στη μηχανή μορφοποίησης και διαμορφώνεται σε στρογγυλό σωλήνα μέσω συνεχούς διαμόρφωσης κυλίνδρων.
Ο χαλύβδινος σωλήνας LSAW απαιτεί μια πιο περίπλοκη διαδικασία ισοπέδωσης, που περιλαμβάνει εξοπλισμό ισοπέδωσης υψηλής χωρητικότητας- για να διασφαλιστούν ευθείες ακμές πλακών και επιπεδότητα επιφάνειας για επακόλουθη συγκόλληση. Επειδή οι πλάκες είναι παχύτερες, το φορτίο του εξοπλισμού είναι μεγαλύτερο και ο ρυθμός παραγωγής πιο αργός.
2. Δομικές διαφορές στις μεθόδους διαμόρφωσης
2.1. Roll-Μέθοδος διαμόρφωσης τουERW Steel Pipe
Ο χαλύβδινος σωλήνας ERW υιοθετεί τη συνεχή διαμόρφωση κυλίνδρων, όπου οι κύλινδροι μορφοποίησης κυρτώνουν σταδιακά τη χαλύβδινη λωρίδα σε στρογγυλό ή σχεδόν-στρογγυλό σχήμα. Αυτή η διαδικασία είναι ομαλή και γρήγορη, καθιστώντας την ιδανική για μαζική παραγωγή.
Τα πλεονεκτήματα περιλαμβάνουν:• Υψηλή ταχύτητα διαμόρφωσης• Υψηλή απόδοση παραγωγής• Καλή ομοιομορφία διαστάσεων
Ωστόσο, λόγω των λεπτότερων πρώτων υλών, η σταθερότητα σχηματισμού είναι πιο ευαίσθητη στην αντοχή και το πάχος της λωρίδας.
2.2. Κάμψη-Μέθοδος διαμόρφωσηςΧαλύβδινος σωλήνας LSAW
Ο χαλύβδινος σωλήνας LSAW χρησιμοποιεί μια διαδικασία σχηματισμού U-O ή UOE. Η χαλύβδινη πλάκα πρώτα-κάμπτεται για να δημιουργήσει καμπυλότητα, στη συνέχεια κάμπτεται σε σχήμα U-και σχήμα Ο- μέσω του εξοπλισμού μορφοποίησης για να παραχθεί ένα στρογγυλό τεμάχιο σωλήνα.
Αυτή η μέθοδος διαμόρφωσης προσφέρει:• Χωρητικότητα για σωλήνες τοίχου-μεγάλης διαμέτρου και παχύς- Υψηλή ακρίβεια διαμόρφωσης• Καταλληλότητα για βαριές-μηχανικές ανάγκες
Αν και πιο αργοί και πιο δαπανηροί, οι σωλήνες που προκύπτουν προσφέρουν μεγαλύτερη δομική ακεραιότητα.


3. Θεμελιώδεις διαφορές στις μεθόδους συγκόλλησης
3.1. Ο χαλύβδινος σωλήνος ERW χρησιμοποιεί συγκόλληση με αντίσταση υψηλής συχνότητας-
Η συγκόλληση υψηλής-συχνότητας δημιουργεί εφέ δέρματος και εφέ εγγύτητας στην άρθρωση, θερμαίνοντας και λιώνοντας γρήγορα τις άκρες, οι οποίες στη συνέχεια σφυρηλατούνται μεταξύ τους με κυλίνδρους συμπίεσης.
Τα βασικά χαρακτηριστικά περιλαμβάνουν:• Χαμηλή εισροή θερμότητας• Γρήγορος σχηματισμός συγκόλλησης• Εξαιρετικά υψηλή απόδοση συγκόλλησης• Χωρίς μέταλλο πλήρωσης
Αν και είναι αποτελεσματική για σωλήνες λεπτού- και μεσαίου-τοίχου, η διαδικασία δεν διαθέτει επαρκή εισροή θερμότητας για εφαρμογές παχύ-τοίχων και περιβάλλοντα υψηλής-πίεσης.
3.2. Ο χαλύβδινος σωλήνας LSAW χρησιμοποιεί συγκόλληση διπλής-βυθισμένης όψης τόξου
Ο χαλύβδινος σωλήνας LSAW υιοθετεί εσωτερική και εξωτερική συγκόλληση με βυθισμένο τόξο, όπου το σύρμα πλήρωσης, η ροή και το υψηλό ρεύμα συγκόλλησης παράγουν συγκολλήσεις βαθιάς διείσδυσης.
Τα πλεονεκτήματα περιλαμβάνουν:• Βαθιά διείσδυση συγκόλλησης• Επαρκές γέμισμα μετάλλου συγκόλλησης• Πυκνή και ομοιόμορφη μικροδομή συγκόλλησης• Συμβατότητα με παχύ-τοίχωμα και χάλυβες υψηλής ποιότητας-
Οι συγκολλήσεις που προκύπτουν αντέχουν υψηλή εσωτερική πίεση και εξωτερικά φορτία κρούσης, καθιστώντας τη μέθοδο κατάλληλη για απαιτητικές εφαρμογές μηχανικής.
4. Διαφορές στις διαδικασίες ποιοτικού ελέγχου συγκόλλησης
4.1. Διαδικτυακή επιθεώρηση για συγκόλληση ERW
Οι χαλύβδινοι σωλήνες ERW συνήθως χρησιμοποιούν διαδικτυακές δοκιμές δινορεύματος-ή υπερήχων για την παρακολούθηση της συνέχειας της συγκόλλησης και τον εντοπισμό ελαττωμάτων-του επιπέδου της επιφάνειας. Ενώ είναι αποτελεσματικό, το περιορισμένο βάθος συγκόλλησης αυξάνει την ευαισθησία στην ποιότητα της πρώτης ύλης και τη σταθερότητα της διαδικασίας.
4.2. Ολοκληρωμένη επιθεώρηση για συγκόλληση LSAW
Ο χαλύβδινος σωλήνας LSAW υποβάλλεται σε εκτεταμένη επιθεώρηση, συμπεριλαμβανομένων εσωτερικών και εξωτερικών δοκιμών συγκόλλησης, επιθεώρησης υπερήχων, δοκιμής ακτίνων Χ και δοκιμής πίεσης.
Οι τυπικές δοκιμές περιλαμβάνουν:• Δοκιμή με υπερήχους πλήρους συγκόλλησης•-επιθεώρηση ακτίνων Χ• Υδροστατική δοκιμή• Δειγματοληψία μεταλλογραφικών και μηχανικών ιδιοτήτων
Αυτές οι επιθεωρήσεις καλύπτουν το πλήρες πάχος της συγκόλλησης, διασφαλίζοντας ότι ο σωλήνας πληροί τις απαιτήσεις υψηλής-μηχανικής ζήτησης.
5. Διαφορές στην επεξεργασία ανάρτησης-
5.1. Common Post-Επεξεργασία για ERW Steel Pipe
Χρησιμοποιείται κυρίως σε μεσαίες έως χαμηλής πίεσης ή δομικές εφαρμογές, ο χαλύβδινος σωλήνας ERW απαιτεί σχετικά απλή μετα{0} επεξεργασία, όπως:• ίσιωμα• κοπή• Προστατευτικές επιστρώσεις ή αντιδιαβρωτική επεξεργασία• Βασική επιθεώρηση διαστάσεων
Αυτά τα βήματα είναι επαρκή για την κατασκευή, τα μηχανήματα και τις γενικές ανάγκες μεταφοράς.
5.2. Επεξεργασία βαρέως-Στοιχείο εργασίας-για σωλήνες χάλυβα LSAW
Ο χαλύβδινος σωλήνας LSAW απαιτεί πιο εκτεταμένη μετα{0}}επεξεργασία, συμπεριλαμβανομένης:• Διόρθωσης στρογγυλότητας βαρέως τύπου• Εσωτερική και εξωτερική λείανση συγκόλλησης• Επίστρωμα ή αντιδιαβρωτικά στρώματα• Ενισχυμένη συσκευασία για μεταφορά σε μεγάλες αποστάσεις
Αυτές οι περαιτέρω διαδικασίες ενισχύουν την ικανότητα πίεσης και τη δομική σταθερότητα.
6. Διαφορές απόδοσης εφαρμογής που οφείλονται σε παραλλαγές διαδικασίας
6.1. Ο χαλύβδινος σωλήνας ERW είναι κατάλληλος για μέτρια έως χαμηλή πίεση
Επειδή το βάθος συγκόλλησης είναι περιορισμένο, ο χαλύβδινος σωλήνας ERW χρησιμοποιείται συνήθως για:• Γενική μετάδοση σωληνώσεων• Κατασκευή μεταλλικών κατασκευών• Σωλήνες στήριξης κατασκευής• Γενικά μηχανήματα
Δεν είναι κατάλληλα για συνθήκες υψηλής-πίεσης ή παχύρρευστων-τοίχων.
6.2. Το LSAW Steel Pipe έχει σχεδιαστεί για εφαρμογές υψηλής-αντοχής και βαριάς-
Η συγκόλληση με υποβρύχιο τόξο διπλής-όψης παρέχει βαθιά διείσδυση και ενίσχυση συγκόλλησης, καθιστώντας τον χαλυβδοσωλήνα LSAW κατάλληλο για:• αγωγούς αργού πετρελαίου και φυσικού αερίου υψηλής-πίεσης• αγωγούς υπεράκτιας πλατφόρμας• Σωρούς σωλήνων θεμελίωσης γεφυρών• δομική μηχανική υψηλής-καταπόνησης
Η ανώτερη ποιότητα συγκόλλησης και οι δυνατότητές του{0}}του πάχους τοιχώματος ευθυγραμμίζονται με τις κύριες απαιτήσεις υποδομής.
7. Συμπέρασμα
Αν και ο χαλύβδινος σωλήνας ERW και ο χαλύβδινος σωλήνας LSAW είναι και οι δύο διαμήκεις συγκολλημένοι σωλήνες, διαφέρουν σημαντικά ως προς τις πρώτες ύλες, τις μεθόδους διαμόρφωσης, τις τεχνολογίες συγκόλλησης και τα συστήματα ποιοτικού ελέγχου. Ο χαλύβδινος σωλήνας ERW προσφέρει υψηλή απόδοση και χαμηλό κόστος, κατάλληλος για συνθήκες μέσης έως χαμηλής πίεσης. Ο χαλύβδινος σωλήνας LSAW παρέχει υψηλή αντοχή, ανώτερη ποιότητα συγκόλλησης και αξιοπιστία στη μηχανική βαρέως-και υψηλής-πίεσης.
Τα δύο αντιπροσωπεύουν διαφορετικές φιλοσοφίες κατασκευής και προτάσεις μηχανικής αξίας. Η κατανόηση των τεχνικών διαφορών βοηθά τους μηχανικούς και τις ομάδες προμηθειών να επιλέξουν τον σωστό σωλήνα για κάθε έργο, διασφαλίζοντας-μακροπρόθεσμη ασφάλεια και λειτουργική σταθερότητα.