Ο συγκολλημένος σωλήνας χάλυβα, επίσης γνωστός ως σωλήνας χαλύβδιου χαλύβδιου, σχηματίζεται με κάμψη ενός κενού σωλήνα (πλάκα χάλυβα ή λωρίδα χάλυβα) στο επιθυμητό διατομεακό σχήμα και διαστάσεις χρησιμοποιώντας διάφορες μεθόδους σχηματισμού, ακολουθούμενη από τη συγκόλληση της ραφής χρησιμοποιώντας διαφορετικές τεχνικές συγκόλλησης. Σε σύγκριση με τον σωλήνα από χαλύβδινο χάλυβα, ο σωλήνας συγκολλημένου χάλυβα προσφέρει υψηλότερη ακρίβεια διαστάσεων, ειδικά σε πάχος τοίχου. Ο απαιτούμενος εξοπλισμός είναι απλούστερος, απαιτεί λιγότερο χώρο, επιτρέπει τη συνεχή παραγωγή, είναι ευέλικτος και υποστηρίζει ένα ευρύ φάσμα προδιαγραφών προϊόντων.
Σύμφωνα με τη διαδικασία παραγωγής, οι σωλήνες συγκολλημένου χάλυβα μπορούν να ταξινομηθούν σε τρεις κύριες κατηγορίες: σπειροειδές βυθισμένο σωλήνα συγκολλημένου τόξου(Σωλήνας χάλυβα Ssaw), διαμήκης διπλής όψεως βυθισμένου σωλήνα συγκολλημένου τόξου (Χαλύβδινο σωλήνα Lsaw), και ηλεκτρική συγκολλημένη σωλήνα αντίστασης(Σωλήνας χάλυβα ERW).
1.Σωλήνας χάλυβα Ssaw
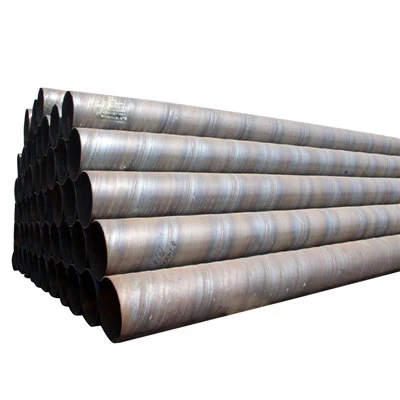
Τις πρώτες ύλες γιαΣωλήνας χάλυβα SsawΣυμπεριλάβετε πηνία χαλύβδινης λωρίδας, σύρμα συγκόλλησης και ροή.
Πριν από τη διαμόρφωση, η χαλύβδινη λωρίδα υφίσταται ισοπέδωση, άλεση άκρων, καθαρισμό επιφάνειας, μεταφορά και προ-κάμψη.
Ένα σύστημα ελέγχου συγκόλλησης εξασφαλίζει ότι η ραφή πληροί τα πρότυπα συγκόλλησης, ελέγχοντας αυστηρά τη διάμετρο του σωλήνα, την κακή ευθυγράμμιση και την ποιότητα της ραφής συγκόλλησης.
Μετά την κοπή σε μεμονωμένους σωλήνες, κάθε παρτίδα τριών πρέπει να περάσει ένα αυστηρό σύστημα πρώτης εμπλοκής, τον έλεγχο των μηχανικών ιδιοτήτων, της χημικής σύνθεσης, της ποιότητας σύντηξης συγκόλλησης και της κατάστασης της επιφάνειας. Διεξάγονται επίσης μη καταστροφικές δοκιμές για να εξασφαλιστεί η ποιότητα πριν ξεκινήσει η παραγωγή πλήρους κλίμακας.
2. Χαλύβδινο σωλήνα Lsaw
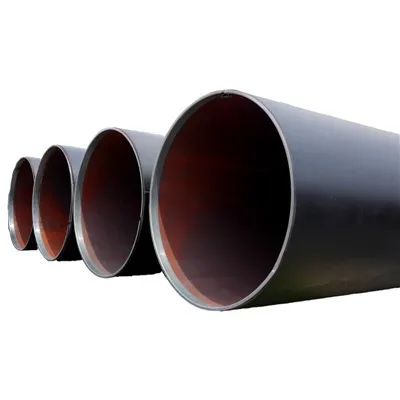
Χαλύβδινο σωλήνα Lsawείναι γενικά κατασκευασμένο από χάλυβα που σχηματίζονται χρησιμοποιώντας διάφορες τεχνικές, ακολουθούμενες από διπλή βυθισμένη συγκόλληση και επέκταση.
Ο κύριος εξοπλισμός περιλαμβάνει μηχανές φρεζαρίσματος, μηχανές προ-κάμψης, σχηματισμό πρέσων, συγκολλητές και επεκτάτες.
Υπάρχουν αρκετές μεθόδους σχηματισμού γιαΧαλύβδινο σωλήνα Lsaw, συμπεριλαμβανομένων UO (UOE), RB (RBE) και JCO (JCOE). Στη διαμόρφωση του UOE, η χαλύβδινη πλάκα πιέζεται σε σχήμα U, έπειτα ένα σχήμα O, ακολουθούμενη από εσωτερική και εξωτερική βυθισμένη συγκόλληση τόξου. Ο σωλήνας επεκτείνεται στη συνέχεια (είτε άκρο είτε πλήρες μήκος) και επομένως ονομάζεται UOEΧαλύβδινο σωλήνα Lsaw.
Στις μεθόδους RBE και RB, η χαλύβδινη πλάκα είναι roll-bent και στη συνέχεια υποβάλλεται σε εσωτερική και εξωτερική βυθισμένη συγκόλληση τόξου. Ο σωλήνας μπορεί να επεκταθεί ή να μην επεκταθεί μετά τη συγκόλληση, με αποτέλεσμα σωλήνες RBE ή RB.
Το σχηματισμό JCOE περιλαμβάνει σταδιακή σφράγιση σε ένα JCO Press: Πρώτον, το επάνω μισό της χαλύβδινης πλάκας πιέζεται σε σχήμα "J", τότε το άλλο μισό σε ένα άλλο "J", σχηματίζοντας ένα "C". Τέλος, η πλάκα είναι κλειστή σε ένα ανοιχτό σχήμα "O" για να σχηματίσει το σωλήνα.
Σύγκριση των μεθόδων διαμόρφωσης JCO και UOE
Το σχηματισμό JCO είναι μια προοδευτική μέθοδος σχηματισμού πίεσης που αντικαθιστά το σχηματισμό UO δύο σταδίων με πολλαπλά βήματα. Αυτό έχει ως αποτέλεσμα πιο ομοιόμορφη παραμόρφωση, χαμηλότερη υπολειμματική τάση και επιφάνειες χωρίς γρατσουνιά. Το τελικόΧαλύβδινο σωλήνα LsawΠροσφέρει μεγαλύτερη ευελιξία σε προδιαγραφές διαμέτρου και πάχους τοίχου. Υποστηρίζει τόσο τη μαζική παραγωγή όσο και την κατασκευή μικρών παρτίδων, καθιστώντας την κατάλληλη για την παραγωγή σωλήνων μεγάλης διαμέτρου, υψηλής αντοχής, παχύρρευσης, καθώς και σωλήνες μικρού διαμέτρου, βαρέων τοίχων. Έχει μοναδικά πλεονεκτήματα στην παραγωγή σωλήνων υψηλής ποιότητας, παχύ τοιχώματος, ειδικά σε μεσαία και μικρή διαμέτρους. Επίσης, πληροί ένα ευρύτερο φάσμα απαιτήσεων πελατών με χαμηλότερες επενδύσεις, αν και η αποδοτικότητα παραγωγής της είναι σχετικά χαμηλή, με ετήσια χωρητικότητα συνήθως μεταξύ 100, {{9} και 250, 000 τόνους.
3. Σωλήνας χάλυβα ERW
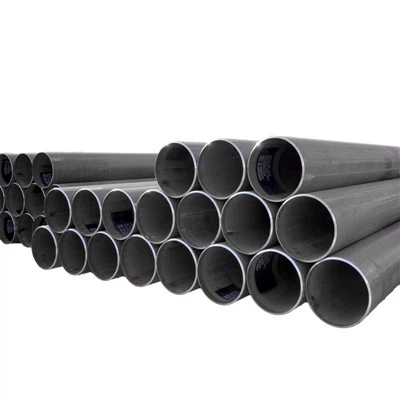
Σωλήνας χάλυβα ERWσχηματίζεται με τη διέλευση των θερμαινόμενων πηνίων μέσω μιας μηχανής σχηματισμού. Χρησιμοποιώντας την επίδραση του δέρματος και την επίδραση εγγύτητας του ρεύματος υψηλής συχνότητας, τα άκρα του κενού σωλήνα θερμαίνονται και λιωθούν και στη συνέχεια πιέζονται μαζί κάτω από τους κυλίνδρους για να επιτύχουν συγκόλληση.
Η διαμόρφωση UOE, η οποία συνδυάζει τη διαμόρφωση των U και O, διαθέτει υψηλή χωρητικότητα και υψηλή απόδοση, καθιστώντας την κατάλληλη για μαζική παραγωγή μίας ενιαίας προδιαγραφής.